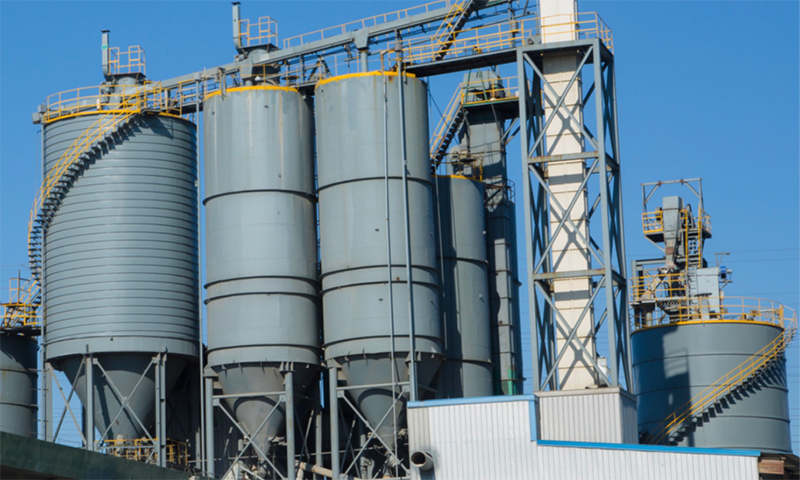


Một Dây chuyền sản xuất gạch AAC không phải là một tập hợp các máy độc lập. Đây là một quá trình tích hợp trong đó độ mịn nghiền, độ chính xác trộn, nhiệt độ rót, dung sai cắt và đường cong nồi hấp phải phối hợp với nhau. Điểm yếu ở bất kỳ giai đoạn nào sẽ lan truyền khắp toàn bộ dây chuyền và biểu hiện dưới dạng sự thay đổi mật độ, vết nứt hoặc sự loại bỏ kích thước. Bài viết này tuân theo chuỗi kỹ thuật đầy đủ từ chuẩn bị nguyên liệu thô đến xử lý thành phẩm và kết thúc bằng danh sách kiểm tra đánh giá nhà cung cấp thực tế dành cho những người mua cần so sánh các đề xuất của nhà máy khối AAC về chất kỹ thuật thay vì chỉ giá cả.
Điều gì làm cho dây chuyền sản xuất gạch AAC khác với dây chuyền sản xuất gạch thông thường
Sản xuất khối bê tông thông thường dựa vào độ rung và lực nén để làm đặc hỗn hợp xi măng. Bê tông khí chưng áp tuân theo một lộ trình vật lý và hóa học khác. Thể tích của khối hoàn thiện được tạo ra bởi phản ứng tạo khí bên trong hỗn hợp và cường độ cuối cùng được phát triển trong bình áp suất thay vì thông qua quá trình hydrat hóa đơn giản ở nhiệt độ môi trường.
Hai cơ chế xác định
- Tạo bọt khí: Một aluminum-based agent reacts in an alkaline slurry and generates gas bubbles that expand the mix into a porous green body.
- Chữa bằng nồi hấp: Thân màu xanh đã cắt được xử lý dưới áp suất hơi bão hòa, nơi canxi silicat hydrat hình thành và tạo cho vật liệu độ bền kết tinh cuối cùng.
Kết quả là lợi thế về vật liệu
- Mật độ khô thường từ 400 đến 800 kg/m3, giúp giảm tải trọng kết cấu.
- Độ dẫn nhiệt thấp hơn đáng kể so với bê tông dày đặc, cải thiện hiệu suất năng lượng của tòa nhà.
- Tận dụng khối lượng lớn các sản phẩm phụ công nghiệp như tro bay, xỉ và chất thải mỏ.
Những ưu điểm này chỉ được hiện thực hóa khi dây chuyền sản xuất gạch AAC được thiết kế thành một hệ thống đồng bộ. Nồi hấp chất lượng cao không thể bù đắp cho kỷ luật trộn kém và hệ thống cắt chính xác không thể cứu được thân xanh bị đổ sai nhiệt độ.
Giai đoạn 1: Chuẩn bị nguyên liệu thô làm nền tảng chất lượng
Chất lượng trong dây chuyền sản xuất AAC được xác định trước khi máy trộn được đổ đầy. Sự phân bố kích thước hạt, hoạt động hóa học và tính nhất quán về liều lượng ở giai đoạn này đặt ra giới hạn cho mọi thứ tiếp theo.
Nghiền vật liệu silic
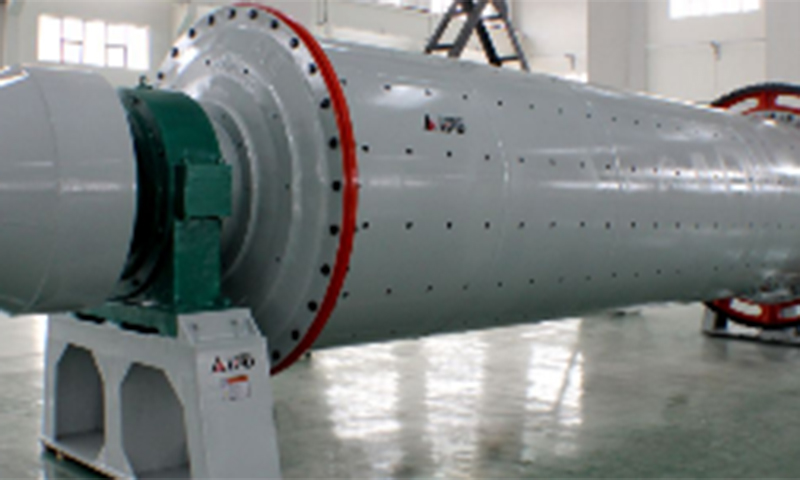
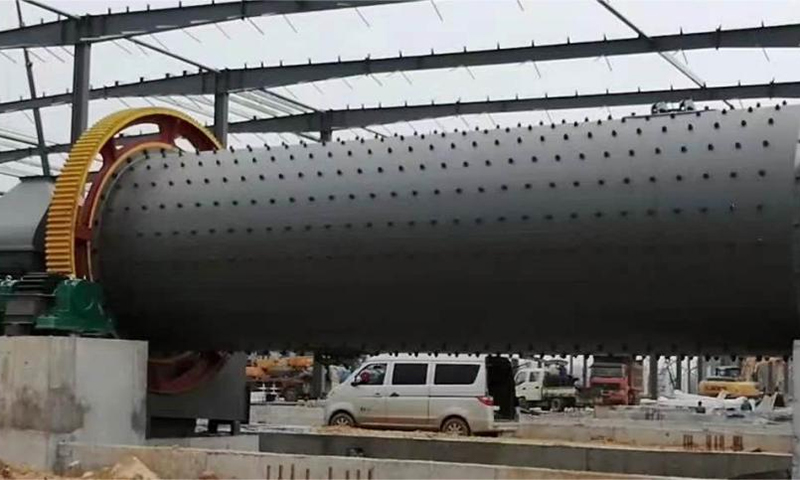
Tro bay hoặc cát cung cấp nguồn silic. Độ mịn của quá trình nghiền ảnh hưởng trực tiếp đến khả năng phản ứng của hỗn hợp và sự phát triển cường độ cuối cùng.
- Độ mịn mục tiêu: 200 đến 300 lưới.
- Dư lượng trên sàng: dưới 15%.
- Tiêu thụ năng lượng của máy nghiền bi là chi phí vận hành chính và cần được đánh giá dựa trên các mục tiêu về sản lượng và độ mịn.
Chuẩn bị nguyên liệu canxi
Vôi sống được nghiền nát và nghiền thành bột có hoạt tính đồng nhất. Hàm lượng CaO phải được kiểm soát ở mức 85% hoặc cao hơn. Sự thay đổi hoạt tính của vôi làm dịch chuyển cửa sổ tạo bọt và gây ra sự dao động về tỷ trọng trong toàn bộ mẻ sản xuất.
Định lượng chất nhôm
Chất tạo bọt gốc nhôm được sử dụng với số lượng rất nhỏ nhưng độ chính xác về liều lượng của nó là rất quan trọng. Độ lệch cộng hoặc trừ 0,1 phần trăm có thể di chuyển mật độ hoàn thiện ra ngoài thông số kỹ thuật. Trong một nhà máy sản xuất khối AAC được thiết kế tốt, mạch định lượng nhôm được cách ly, kiểm soát nhiệt độ và được xác minh bằng phản hồi trọng lượng.
Loại bỏ sắt và xử lý vật liệu
Tách từ tính với tỷ lệ loại bỏ 99 phần trăm bảo vệ máy nghiền, máy bơm và dây cắt khỏi các mảnh vụn kim loại. Việc cấp liệu không đồng nhất từ bãi nguyên liệu thô tạo ra các lỗi trộn ở khâu tiếp theo mà không hệ thống kiểm soát nào có thể khắc phục hoàn toàn.
Giai đoạn 2: Trộn và trộn theo nguyên tắc chính xác
Trộn hỗn hợp là nơi thiết kế hỗn hợp lý thuyết đáp ứng được đặc tính vật liệu thực tế. Những sai sót nhỏ trong việc cân hoặc sắp xếp sẽ tạo ra những sai sót lớn trong sản phẩm cuối cùng. Dây chuyền sản xuất khối AAC kỷ luật coi việc trộn mẻ là một quy trình được kiểm soát, không phải là hoạt động tải thủ công.
Cân tự động được điều khiển bằng PLC
Dây chuyền sản xuất AAC hiện đại sử dụng hệ thống cân điều khiển bằng PLC với tiêu chuẩn chính xác cộng hoặc trừ 0,3%. Điều này áp dụng cho vật liệu silica, vôi, xi măng, thạch cao, chất nhôm và nước. Mỗi cân phải có hồ sơ hiệu chuẩn độc lập và tự động bù đắp cho sự tích tụ vật liệu.
Kiểm soát nhiệt độ bùn
Nhiệt độ đổ thường được kiểm soát trong khoảng từ 40 đến 45 độ C. Phạm vi này hỗ trợ sự hình thành khí đồng đều và hoạt động cài đặt nhất quán. Nếu bùn quá lạnh, quá trình tạo bọt sẽ chậm và không đồng đều. Nếu quá nóng, hỗn hợp có thể đông kết trước khi phản ứng khí hoàn tất.
Thời gian trộn và tính đồng nhất
Thời gian trộn phải đủ lâu để phân tán đồng đều chất nhôm nhưng không quá lâu để phản ứng bắt đầu xảy ra bên trong máy trộn. Trong thực tế, chu trình trộn được xác định bởi khả năng phản ứng của vôi và thể tích của mẻ trộn.
Hậu quả của kỷ luật phân lô lỏng lẻo
- Sự thay đổi mật độ giữa các đợt tăng lên.
- Tỷ lệ loại bỏ tăng ở giai đoạn cắt và hấp.
- Thời gian chu trình hấp trở nên không nhất quán, gây lãng phí hơi nước.
Một lỗi trộn vài phần mười phần trăm trong chất nhôm có thể dẫn đến sự thay đổi mật độ ảnh hưởng đến hiệu suất cấu trúc và nhiệt của toàn bộ lô sản xuất.
Giai đoạn 3: Các yếu tố đổ, tạo bọt và tiền xử lý quyết định kết quả
Sau khi trộn, hỗn hợp sệt được đổ vào khuôn nơi xảy ra phản ứng tạo bọt và đông kết ban đầu. Đây là giai đoạn nhạy cảm về thời gian với cửa sổ hoạt động hẹp.
Phản ứng tạo bọt
Chất nhôm phản ứng trong dung dịch kiềm và tạo ra bọt khí. Những bong bóng này làm nở hỗn hợp lên gấp nhiều lần thể tích ban đầu và tạo ra cấu trúc xốp đặc trưng cho bê tông khí chưng áp. Tốc độ phản ứng phụ thuộc vào nhiệt độ, độ kiềm và độ mịn của tác nhân nhôm.
Cửa sổ thời gian tiền bảo dưỡng
Thân màu xanh lá cây phải đạt đủ độ cứng trước khi có thể tháo khuôn và cắt. Cửa sổ tiền xử lý là sự cân bằng:
- Nếu cơ thể bị phá hủy quá sớm, nó sẽ thiếu sức mạnh và sụp đổ hoặc biến dạng.
- Nếu nó được tháo ra quá muộn, thân máy sẽ trở nên quá cứng và có thể chặn hoặc gây quá tải cho trạm cắt.
Nhiệt độ và độ ẩm môi trường xung quanh
Nhiệt độ xưởng và độ ẩm tương đối ảnh hưởng đến quá trình làm khô bề mặt và phát triển độ cứng. Ở vùng khí hậu lạnh, phòng xử lý sơ bộ có thể cần sưởi ấm. Trong điều kiện nóng và khô, sự mất độ ẩm bề mặt có thể gây ra lớp vỏ làm ảnh hưởng đến chất lượng cắt.
Điểm kiểm soát thực tế
- Ghi lại nhiệt độ đổ cho từng khuôn.
- Theo dõi độ cao tăng lên của hỗn hợp tạo bọt.
- Sử dụng thử nghiệm thâm nhập hoặc đầu dò độ cứng trước khi tháo khuôn.
- Duy trì môi trường tiền xử lý ổn định thay vì dựa vào đánh giá của người vận hành.
Giai đoạn 4: Cắt chính xác quyết định năng suất
Việc cắt chuyển đổi phần thân lớn màu xanh lá cây thành các khối có kích thước cuối cùng. Độ chính xác của giai đoạn này ảnh hưởng trực tiếp đến năng suất nguyên liệu, hiệu suất nạp của nồi hấp và lượng chất thải có thể tái chế.
Cắt dọc và cắt ngang
Dây chuyền sản xuất gạch AAC hiện đại sử dụng kết hợp cắt dọc và cắt chéo. Thân màu xanh lá cây đầu tiên đi qua quá trình cắt dây dọc, sau đó cắt dây ngang. Mỗi trục phải được điều khiển độc lập sao cho dung sai kích thước duy trì trong khoảng cộng hoặc trừ 1 milimet.
Quản lý dây cắt
Độ căng của dây, độ mòn và khoảng thời gian thay thế là rất quan trọng. Dây bị mòn tạo ra các vết cắt rộng hơn, tăng lãng phí và có thể để lại bề mặt gồ ghề. Việc thay thế theo lịch trình dựa trên khối lượng sản xuất sẽ đáng tin cậy hơn việc thay thế chỉ dựa trên kiểm tra trực quan.
Thu hồi chất thải
Việc cắt tạo ra chất thải xanh có thể được đưa trở lại máy trộn. Một hệ thống thu hồi được thiết kế tốt có thể tái sử dụng tới 95% lượng vật liệu này, giảm tiêu thụ nguyên liệu thô và chi phí xử lý.
| tham số | Mục tiêu | Tác động của độ lệch |
|---|---|---|
| Khả năng chịu cắt | cộng hoặc trừ 1 mm | Từ chối kích thước, khớp nối kém |
| Thay dây | Dựa trên khối lượng | Bề mặt gồ ghề, tăng tổn thất kerf |
| Thu hồi chất thải | Lên đến 95 phần trăm | Chi phí nguyên liệu cao hơn |
Giai đoạn 5: Xử lý bằng nồi hấp và biến đổi cuối cùng
Xử lý bằng nồi hấp là giai đoạn thân xanh trở thành sản phẩm AAC thành phẩm. Cấu hình áp suất và nhiệt độ xác định cấu trúc tinh thể, độ bền và độ ổn định kích thước.
Đường cong áp suất và nhiệt độ
Điều kiện hấp khử trùng điển hình là áp suất hơi bão hòa 1,2 MPa và nhiệt độ khoảng 188 độ C. Chu kỳ có ba giai đoạn:
- Tăng áp lực: Tăng dần để tránh sốc nhiệt và nứt.
- Áp suất không đổi: Khoảng thời gian mà canxi silicat hydrat hình thành và phát triển sức mạnh.
- Giải phóng áp lực: Kiểm soát giảm để ngăn chặn sự giãn nở nhanh chóng và căng thẳng bên trong.
Tối ưu hóa năng lượng
Tiêu thụ hơi nước là một trong những chi phí vận hành lớn nhất trong dây chuyền sản xuất bê tông khí chưng áp. Bộ trao đổi nhiệt thu hồi hơi thải có thể hoàn trả tới 70% năng lượng cho chu trình tiếp theo, giảm tải lò hơi và chi phí năng lượng tổng thể.
Các lỗi nồi hấp thường gặp
- Nứt do áp suất tăng quá nhanh.
- Sự phát triển cường độ không đầy đủ do thời gian áp suất không đổi không đủ.
- Thiệt hại bề mặt do giải phóng áp suất nhanh chóng.
Giai đoạn 6: Xử lý, kiểm tra và đóng gói thành phẩm
Sau khi hấp khử trùng, sản phẩm phải được tách riêng, kiểm tra và chuẩn bị vận chuyển. Việc xử lý thô bạo ở giai đoạn này có thể làm hỏng các cạnh và góc, biến một sản phẩm có kỹ thuật tốt thành một sản phẩm bị loại bỏ.
Tách và nâng
Vì các khối AAC được hấp trong các bánh lớn nên phải được tách thành các khối riêng lẻ. Máy tách bánh và thiết bị nâng thành phẩm phối hợp với nhau để tách các lớp mà không gây sốc. Sự đồng bộ hóa của hai hệ thống này quyết định chất lượng cạnh.
Tiêu chuẩn kiểm tra
| Tài sản | Tiêu chuẩn điển hình |
|---|---|
| Cường độ nén | 3,5 MPa trở lên |
| Mật độ khô | 400 đến 800 kg/m3 |
| Dung sai kích thước | Trong giới hạn quy định |
Bao bì và bảo vệ cạnh
Bao bì bảo vệ sản phẩm trong quá trình bảo quản và vận chuyển. Phải chỉ định các bộ bảo vệ cạnh, độ căng dây đai và độ ổn định của pallet để sản phẩm đến công trường mà không bị sứt mẻ. Đối với các đơn hàng xuất khẩu, việc bảo vệ độ ẩm cũng có thể được yêu cầu.
Cách đánh giá nhà cung cấp dây chuyền sản xuất khối AAC
Đánh giá nhà cung cấp là thời điểm mà nội dung kỹ thuật trở thành quyết định mua hàng. Mục tiêu không phải là tìm ra mức giá thấp nhất mà là xác định nhà cung cấp có năng lực kỹ thuật phù hợp với yêu cầu vận hành lâu dài của nhà máy.
Xác minh năng lực kỹ thuật
- Nhà cung cấp có đội ngũ lập trình PLC nội bộ không?
- Nhà cung cấp có vận hành thiết bị gia công CNC cho các bộ phận quan trọng không?
- Nhà cung cấp có thể cung cấp sơ đồ quy trình hoàn chỉnh, sơ đồ điều khiển và bảng cân bằng nguyên liệu không?
- Nhà cung cấp có kinh nghiệm với các nguyên liệu thô cụ thể có sẵn tại cơ sở của bạn không?
Các chỉ số hoạt động chính
| Chỉ số | Điểm chuẩn |
|---|---|
| Tỷ lệ giao hàng đúng hẹn | 97 phần trăm hoặc cao hơn |
| Thời gian đáp ứng | 2 giờ hoặc ít hơn |
| Tỷ lệ mua lặp lại | Theo dõi hồ sơ khách hàng quay lại |
Tài liệu cần yêu cầu
- Sơ đồ quy trình với công suất ở từng giai đoạn.
- Triết lý điều khiển và mô tả kiến trúc PLC.
- Bảng cân bằng vật liệu thể hiện đầu vào và đầu ra ở từng công đoạn.
- Hồ sơ chu trình nồi hấp và ước tính mức tiêu thụ năng lượng.
- Danh sách phụ tùng thay thế với mức tồn kho khuyến nghị.
Yêu cầu báo giá tùy chỉnh hoặc tải xuống bảng thông số kỹ thuật đầy đủ để so sánh các yêu cầu dự án của bạn với đề xuất kỹ thuật chi tiết.
Câu hỏi thường gặp
Câu hỏi 1: Thời gian thực hiện điển hình cho dây chuyền sản xuất khối AAC là bao lâu?
Thời gian thực hiện một dây chuyền sản xuất gạch AAC hoàn chỉnh thường là 45 đến 60 ngày sau khi phê duyệt thiết kế, tùy thuộc vào công suất và phạm vi tự động hóa. Công tác chuẩn bị mặt bằng và nền móng cần được phối hợp song song để tránh chậm trễ.
Câu hỏi 2: Dây chuyền sản xuất gạch AAC có những lựa chọn công suất nào?
Các lựa chọn công suất tiêu chuẩn dao động từ 50.000 đến 600.000 mét khối mỗi năm. Việc lựa chọn phụ thuộc vào nhu cầu thị trường địa phương, tính sẵn có của nguyên liệu thô và phạm vi mật độ sản phẩm theo kế hoạch. Công suất nhỏ hơn phù hợp với thị trường khu vực, trong khi công suất lớn hơn phục vụ phân phối đa khu vực.
Câu 3: Dây chuyền sản xuất gạch AAC giá bao nhiêu?
Chi phí thay đổi tùy theo công suất, mức độ tự động hóa, số lượng nồi hấp và yêu cầu chuẩn bị nguyên liệu thô. Một nhà máy sản xuất gạch AAC hoàn chỉnh bao gồm các hệ thống nghiền, trộn, đổ, cắt, hấp và đóng gói. Cách tiếp cận chính xác nhất là yêu cầu báo giá tùy chỉnh dựa trên năng lực cụ thể và điều kiện vật chất của bạn.
Câu hỏi 4: Những nguyên liệu thô nào có thể được sử dụng trong dây chuyền sản xuất AAC?
Các nguồn silica phổ biến bao gồm tro bay, cát sông, cát thạch anh và chất thải mỏ. Nguồn canxi bao gồm vôi sống và xi măng. Thạch cao được sử dụng làm chất điều chỉnh đông kết và chất làm từ nhôm được sử dụng để tạo bọt. Thiết kế hỗn hợp phải phù hợp với thành phần hóa học của vật liệu sẵn có ở địa phương.
Câu 5: Mất bao lâu để đạt được sản lượng đầy đủ sau khi lắp đặt?
Quá trình vận hành thường mất vài tuần, sau đó là giai đoạn sản xuất thử nghiệm trong đó thiết kế hỗn hợp và chu trình hấp được tối ưu hóa. Hầu hết các nhà máy đều đạt sản lượng ổn định tối đa trong vòng hai đến ba tháng sau khi vận hành thành công.
Tại sao sự ổn định lâu dài lại quan trọng hơn giá ban đầu
Dây chuyền sản xuất gạch AAC được thiết kế tốt sẽ tạo ra giá trị thông qua mật độ ổn định, tỷ lệ loại bỏ thấp và mức tiêu thụ năng lượng được kiểm soát qua nhiều năm hoạt động. Giá mua ban đầu chỉ là một phần trong tổng chi phí sở hữu. Năng lượng nghiền, mức tiêu thụ hơi nước trong nồi hấp, tuổi thọ của dây cắt và tỷ lệ thu hồi chất thải đều ảnh hưởng đến chi phí thực tế trên mỗi mét khối thành phẩm. Người mua đánh giá nhà cung cấp dựa trên tài liệu kỹ thuật, khả năng của hệ thống điều khiển và tiêu chuẩn vận hành sẽ có vị thế tốt hơn để chọn dây chuyền hoạt động đáng tin cậy sau khi vận hành thử.
Để thảo luận về mục tiêu công suất và điều kiện nguyên liệu thô của bạn với nhóm kỹ thuật, hãy yêu cầu xem xét đề xuất tùy chỉnh và thông số kỹ thuật.